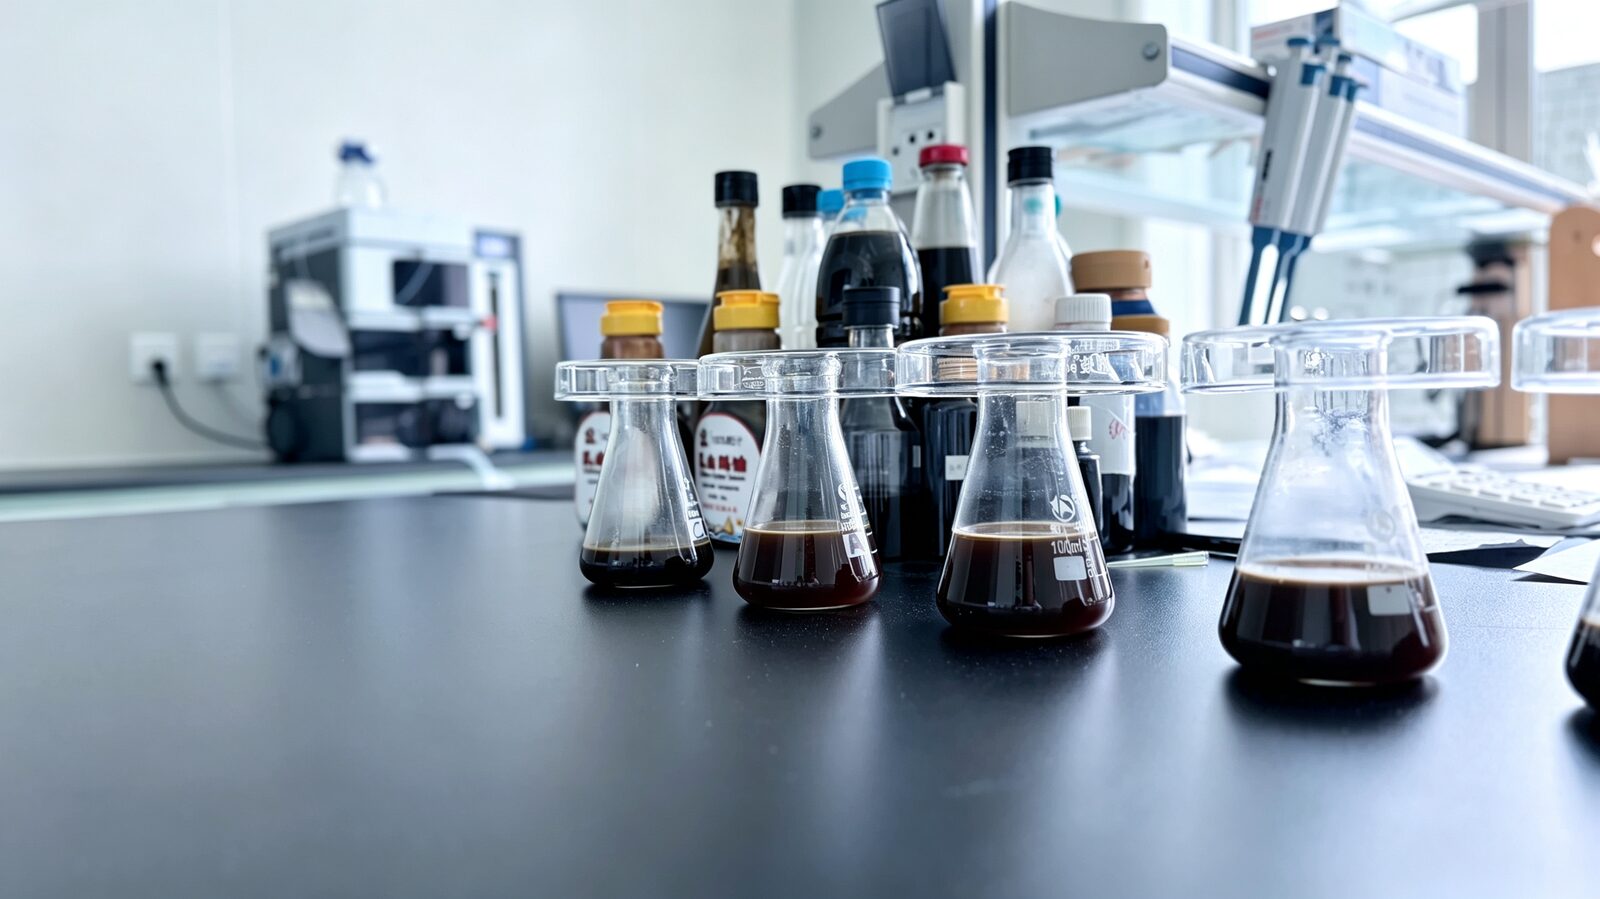
出厂检验
每批次检测感官、氨基酸态氮、食盐、总酸、菌落总数等指标,不合格不出厂。
从蚝肉分解到低温浓缩,再到调配灌装,全程在乳山厂区内完成。4500㎡厂房、4 条全自动灌装线、规划年产能 1.1 万吨。
蚝油的好坏,八成取决于前两步:蚝汁提得干不干净,浓缩时有没有把鲜味烤糊。
蚝肉经酶解把蛋白质分解成小分子肽和氨基酸,这是蚝油鲜味的来源。
机械蒸汽再压缩驱动四效蒸发,在 65℃ 低温下把水分带走,避开 100℃ 以上高温造成的氨基酸破坏与焦糊味。
按标准调配盐分、糖分与增稠体系,控制氨基酸态氮与固形物含量。
洗瓶、灌装、封盖、贴标、装箱,4 条全自动线同时运行。
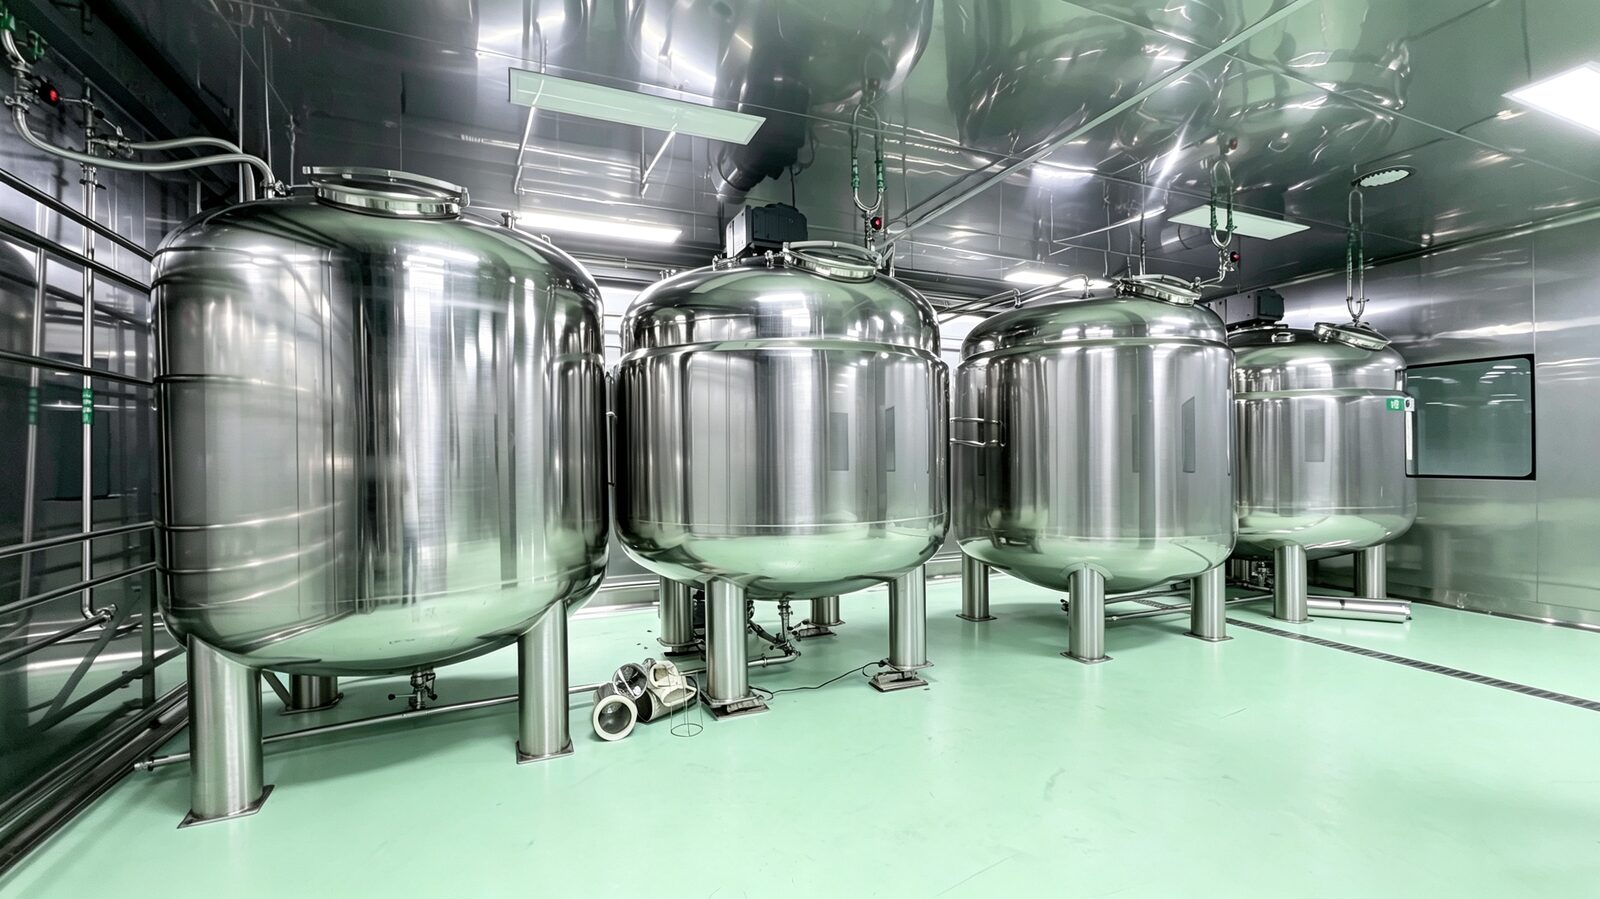
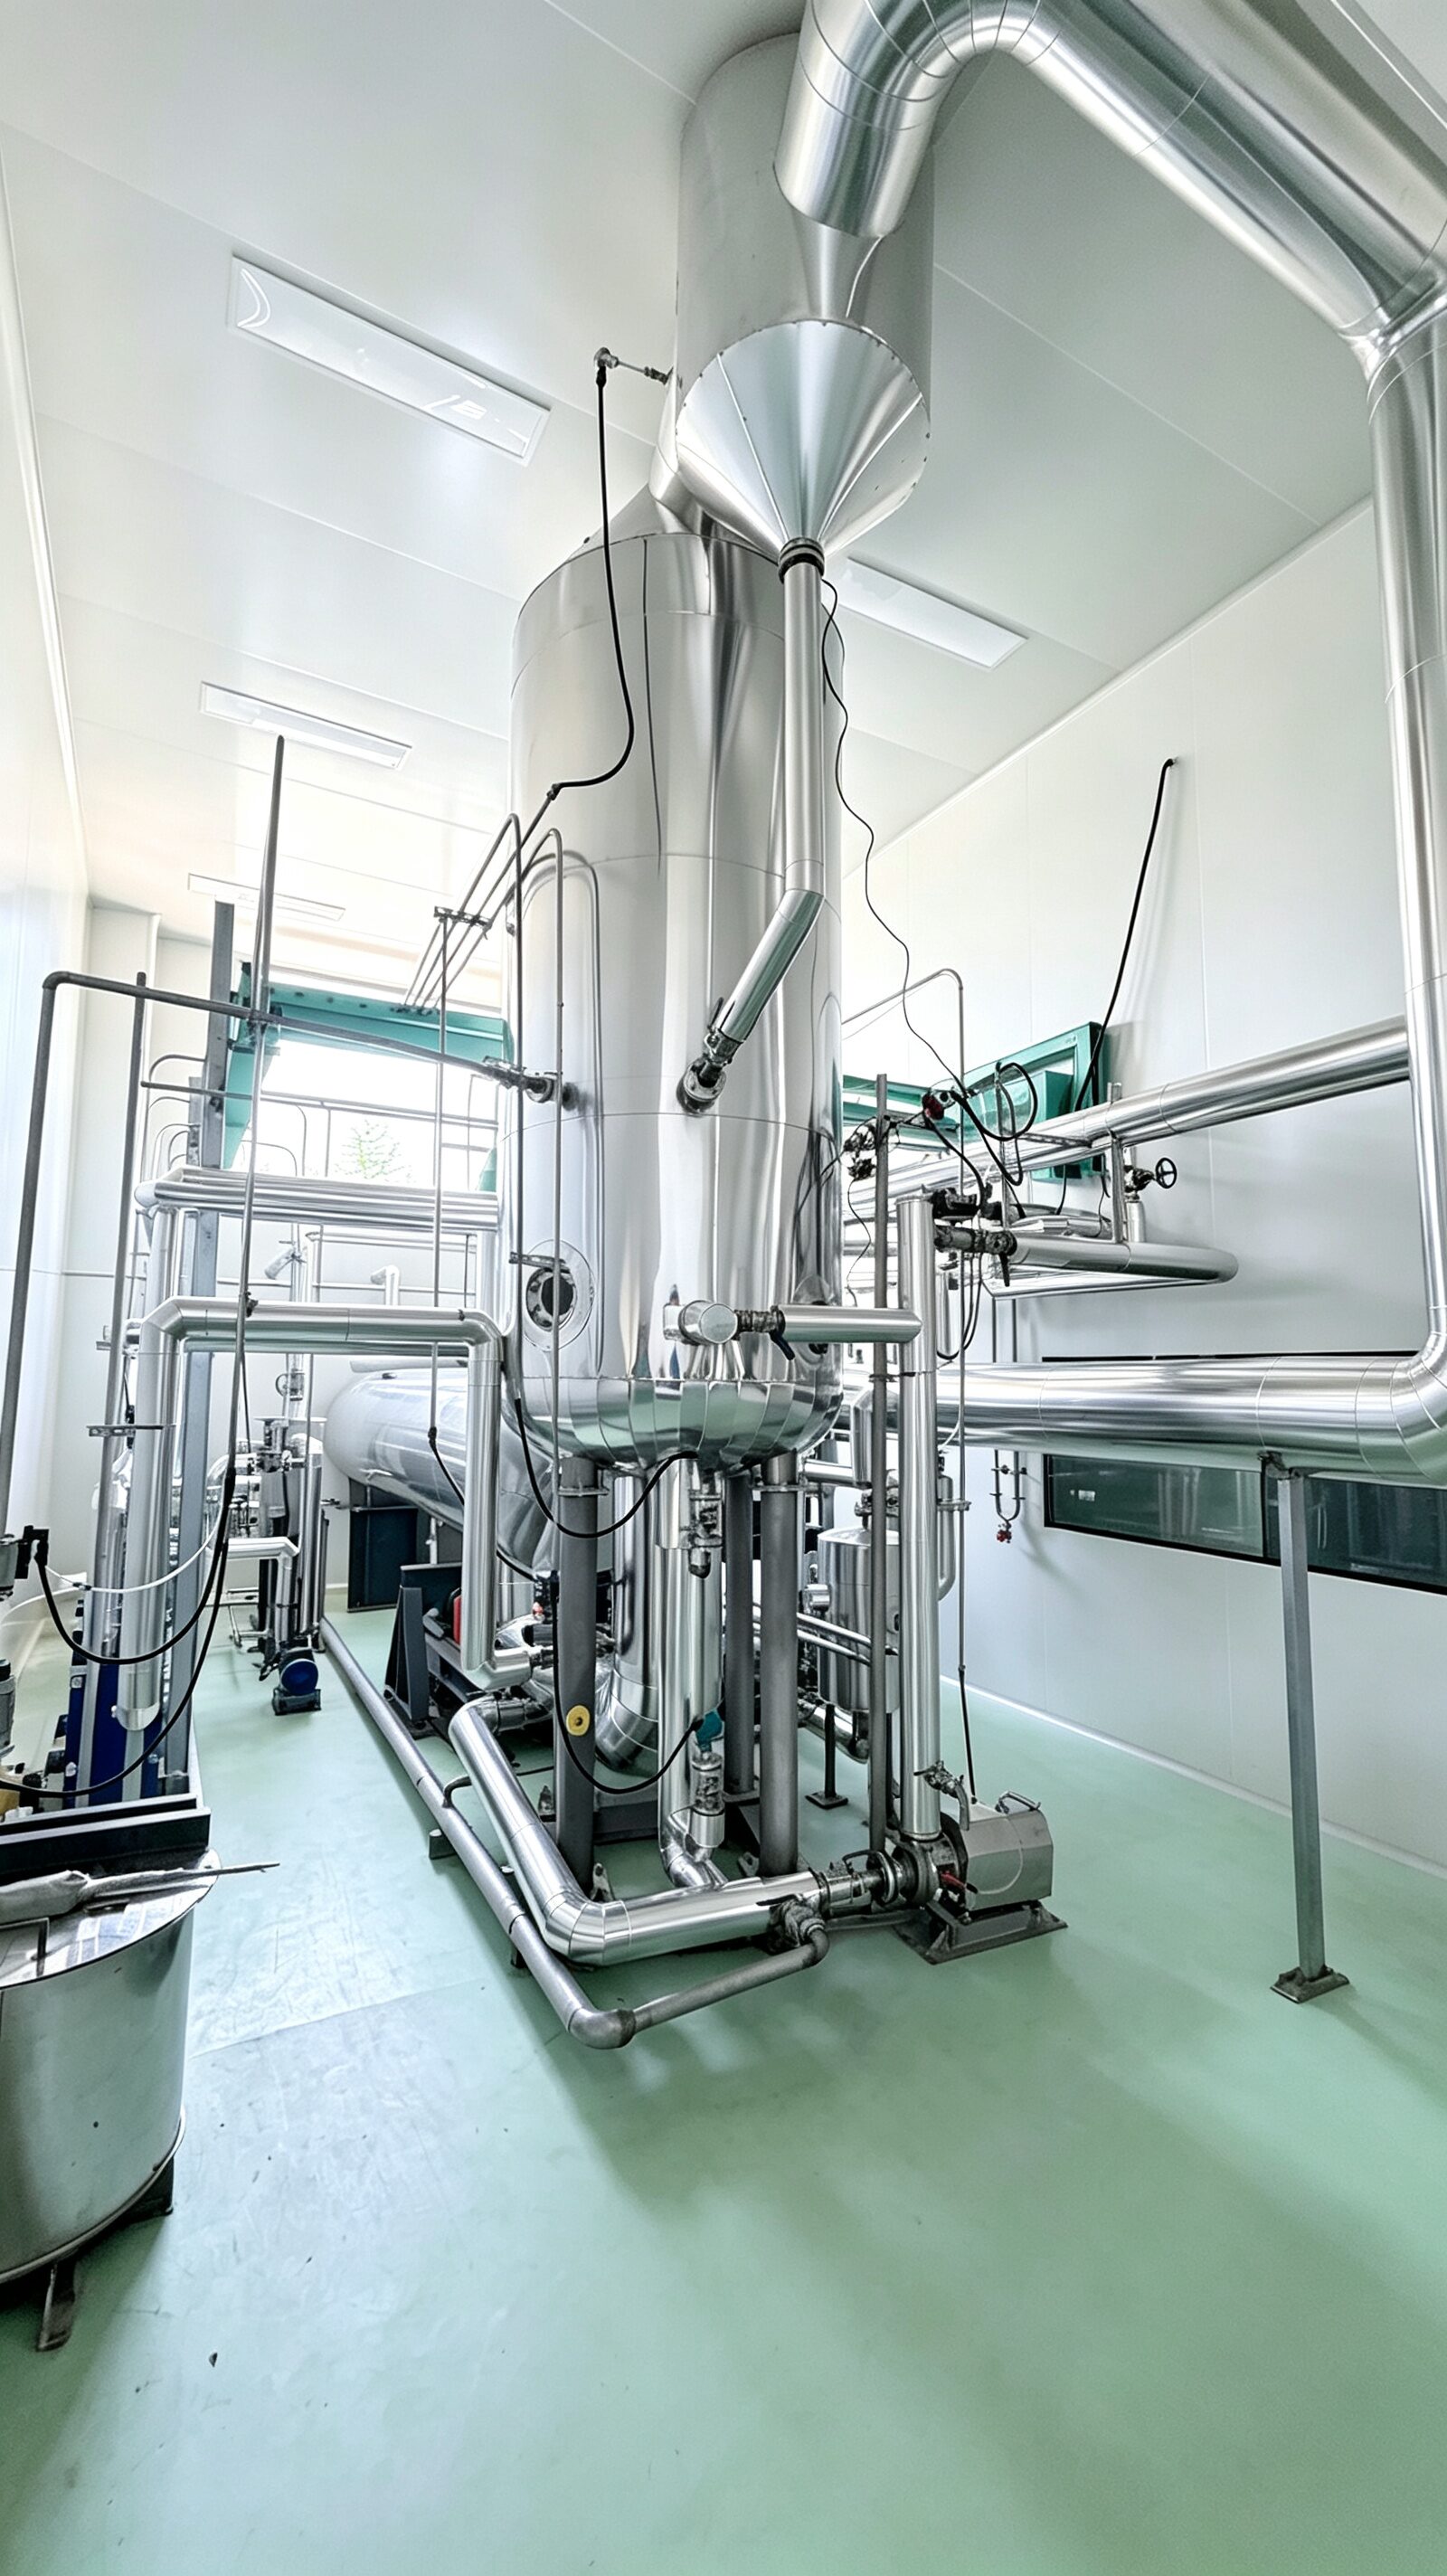
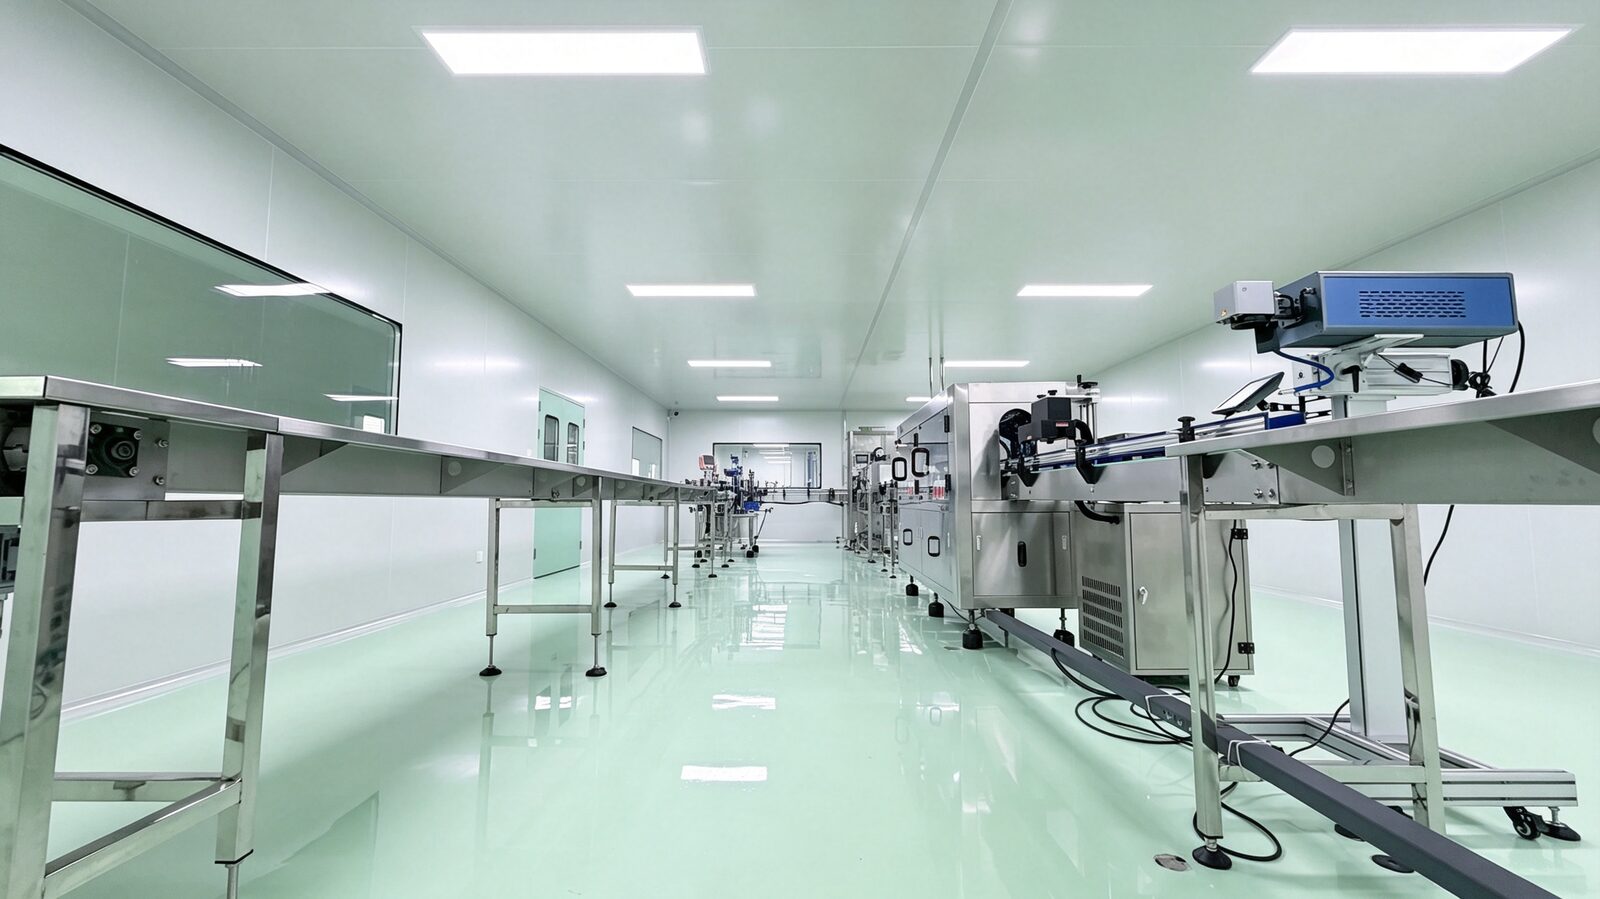
设理化与微生物检测能力,出厂前做批次检验,并定期送第三方检测机构做全项检测。
每批次检测感官、氨基酸态氮、食盐、总酸、菌落总数等指标,不合格不出厂。
| 蚝油 | YKJC2026SPF07020002 44 项合格 |
|---|---|
| 蚝汁 | YKJC2026SPF07020001R1 40 项合格 |
合作客户可索取报告扫描件,编号可在检测机构查询。